Chọn đúng phương pháp hàn ảnh hưởng trực tiếp đến chất lượng mối hàn, tốc độ gia công và chi phí sản xuất. Ngành cơ khí công nghiệp hiện áp dụng nhiều công nghệ hàn khác nhau — từ hàn hồ quang truyền thống đến hàn laser chính xác cao. Bài này tổng hợp các phương pháp phổ biến, ưu nhược điểm và hướng dẫn lựa chọn phù hợp theo ứng dụng thực tế.
Hàn hồ quang (SMAW)
Hàn hồ quang tay (Shielded Metal Arc Welding) là phương pháp lâu đời nhất và phổ biến nhất trong xây dựng, sửa chữa và sản xuất kết cấu thép.
Nguyên lý: Điện cực bọc thuốc tạo hồ quang điện, lớp thuốc bọc cháy tạo khí và xỉ bảo vệ vùng hàn.
Ưu điểm:
- Thiết bị đơn giản, chi phí đầu tư thấp
- Linh hoạt, thi công được mọi tư thế và điều kiện ngoài trời
- Không cần khí bảo vệ riêng
Nhược điểm:
- Năng suất thấp hơn GMAW/GTAW
- Cần làm sạch xỉ sau mỗi lớp hàn
- Chất lượng mối hàn phụ thuộc nhiều vào kỹ năng thợ
Hàn hồ quang tay phù hợp sửa chữa ngoài công trường, hàn kết cấu thép carbon trong điều kiện thiếu hạ tầng — nhưng dần được thay thế bởi GMAW trong sản xuất công nghiệp.
Hàn khí (OAW)
Hàn khí oxy-axetylen (Oxy-Acetylene Welding) dùng ngọn lửa đốt hỗn hợp khí để nấu chảy kim loại cơ bản và que hàn phụ.
Ưu điểm:
- Không cần điện — phù hợp hiện trường xa nguồn điện
- Điều chỉnh ngọn lửa linh hoạt cho hàn, cắt và gia nhiệt
Nhược điểm:
- Nhiệt đầu vào lớn, biến dạng nhiệt cao
- Tốc độ hàn chậm
- Không phù hợp vật liệu mỏng hoặc yêu cầu chính xác cao
Hàn khí chủ yếu dùng trong sửa chữa và cắt kim loại thủ công, ít dùng trong sản xuất công nghiệp hiện đại.
Hàn MIG/TIG/CO₂
Nhóm hàn hồ quang có khí bảo vệ (GMAW/GTAW) là tiêu chuẩn của sản xuất cơ khí công nghiệp hiện nay.
- Hàn MIG (GMAW): dây điện cực liên tục, khí Argon hoặc Ar/CO₂ — năng suất cao, dễ tự động hóa
- Hàn TIG (GTAW): điện cực tungsten không tiêu hao, khí Argon — mối hàn đẹp, chính xác, phù hợp inox và nhôm
- Hàn CO₂: khí CO₂ nguyên chất, chi phí thấp, thấm sâu — phổ biến với kết cấu thép carbon
Chi tiết so sánh ba phương pháp này: xem kỹ thuật hàn MIG, TIG, CO₂.

Thợ hàn TIG đang gia công chi tiết inox tại xưởng CKV
Hàn laser và hàn điểm
Hàn laser sử dụng chùm tia laser hội tụ để nấu chảy và kết hợp kim loại. Đây là công nghệ hàn chính xác cao nhất hiện tại.
Ưu điểm hàn laser:
- Vùng ảnh hưởng nhiệt cực nhỏ — hầu như không biến dạng
- Tốc độ hàn rất nhanh trong môi trường tự động hóa
- Phù hợp kim loại mỏng, vật liệu khác nhau (dissimilar metals)
- Mối hàn hẹp, chính xác đến từng phần trăm milimet
Nhược điểm hàn laser:
- Chi phí đầu tư thiết bị rất cao [CẦN XÁC NHẬN]
- Yêu cầu độ khớp (fit-up) khít cao — chuẩn bị phôi nghiêm ngặt
- Phù hợp sản xuất loạt lớn hơn là gia công đơn chiếc
Hàn điểm (Resistance Spot Welding) dùng điện trở để tạo nhiệt tại điểm tiếp xúc giữa hai tấm kim loại. Không cần que hàn hay khí bảo vệ.
Ứng dụng hàn điểm: thân xe ô tô, vỏ tủ điện, sản phẩm tấm kim loại mỏng lắp ghép hàng loạt. Tốc độ cao, ổn định, tự động hóa hoàn toàn trong dây chuyền.
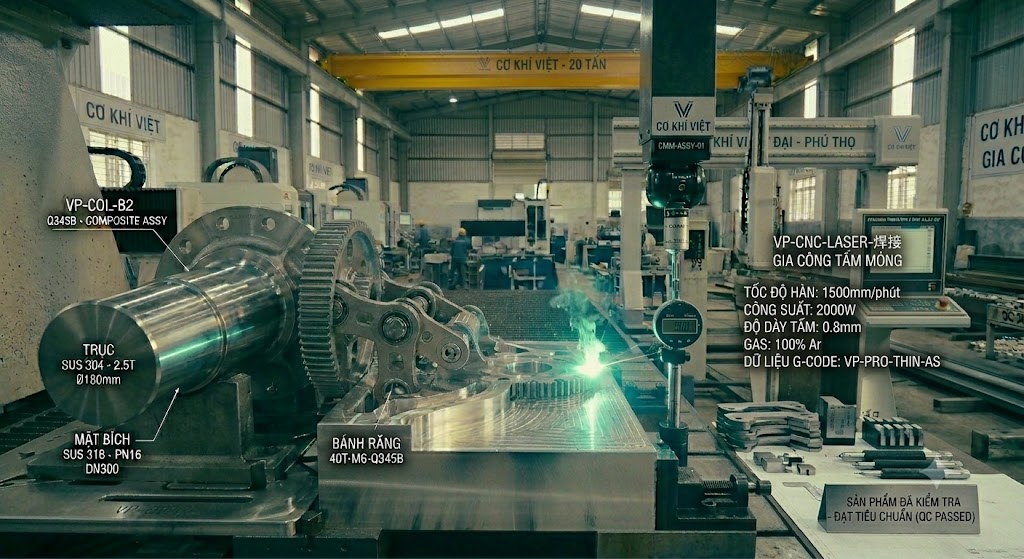
Máy hàn laser tự động trong dây chuyền sản xuất công nghiệp
So sánh ưu nhược điểm và cách chọn
| Phương pháp | Ưu điểm nổi bật | Nhược điểm chính | Phù hợp nhất |
|---|---|---|---|
| Hàn hồ quang (SMAW) | Linh hoạt, chi phí thấp | Năng suất thấp, xỉ nhiều | Sửa chữa ngoài trời |
| Hàn khí (OAW) | Không cần điện | Biến dạng nhiệt lớn | Cắt, gia nhiệt thủ công |
| Hàn MIG (GMAW) | Nhanh, tự động hóa tốt | Cần khí bảo vệ, thiết bị nặng | Kết cấu thép, nhôm |
| Hàn TIG (GTAW) | Mối hàn đẹp, chính xác | Tốc độ chậm | Inox, nhôm, vật liệu mỏng |
| Hàn CO₂ | Chi phí thấp, thấm sâu | Bắn tóe, biến dạng nhiệt | Kết cấu thép dày |
| Hàn laser | Chính xác cực cao, nhanh | Chi phí thiết bị cao | Sản xuất hàng loạt, vật liệu mỏng |
| Hàn điểm | Tốc độ cao, ổn định | Chỉ cho tấm mỏng | Tấm kim loại, thân xe |
Cách chọn phương pháp hàn:
- Vật liệu: Inox → TIG. Thép carbon dày → CO₂ hoặc MIG. Nhôm → TIG hoặc MIG nhôm. Tấm mỏng hàng loạt → hàn điểm hoặc laser.
- Yêu cầu thẩm mỹ: Cao → TIG. Chấp nhận mài lại → MIG/CO₂.
- Sản lượng: Đơn chiếc/loạt nhỏ → SMAW hoặc TIG. Loạt lớn → MIG, CO₂, hàn điểm, laser.
- Điều kiện thi công: Ngoài trời, khó tiếp cận → SMAW hoặc hàn khí. Trong xưởng → tất cả phương pháp đều khả thi.
Câu hỏi thường gặp (FAQ)
Phương pháp hàn nào phổ biến nhất?
Hàn hồ quang tay (SMAW) phổ biến nhất xét về số lượng thợ và ứng dụng sửa chữa. Trong sản xuất công nghiệp, hàn MIG/CO₂ chiếm ưu thế nhờ năng suất cao và khả năng tự động hóa.
Hàn laser dùng khi nào?
Hàn laser phù hợp sản xuất loạt lớn yêu cầu chính xác cao và biến dạng nhiệt tối thiểu — điển hình là linh kiện điện tử, thiết bị y tế, tấm kim loại mỏng. Chi phí đầu tư cao nên thường không hiệu quả cho đơn hàng nhỏ lẻ.
Hàn điểm là gì?
Hàn điểm (resistance spot welding) kết nối hai tấm kim loại bằng nhiệt điện trở tạo tại điểm tiếp xúc — không cần que hàn hay khí bảo vệ. Kết quả là mối hàn tròn nhỏ (điểm hàn), ứng dụng rộng trong sản xuất vỏ tủ điện, thân xe, tấm kim loại dập định hình.
Cần tư vấn phương pháp hàn phù hợp?
CKV triển khai hàn kim loại công nghiệp đầy đủ công nghệ MIG, TIG và CO₂ — tư vấn lựa chọn phương pháp theo yêu cầu từng dự án. Gửi bản vẽ DXF/PDF để nhận phương án kỹ thuật và báo giá nhanh — hotline/Zalo: 098.799.8866.
