Vỏ tủ điện là kết cấu bảo vệ toàn bộ thiết bị đóng cắt, đi dây và linh kiện điện bên trong. Một vỏ tủ đạt chuẩn phải đảm bảo độ chính xác kích thước, bề mặt sơn bền và cấp bảo vệ IP phù hợp môi trường lắp đặt. Bài viết này trình bày quy trình sản xuất vỏ tủ điện công nghiệp từ bước cắt tôn đến nghiệm thu, giúp bạn hiểu rõ yêu cầu kỹ thuật trước khi đặt gia công.
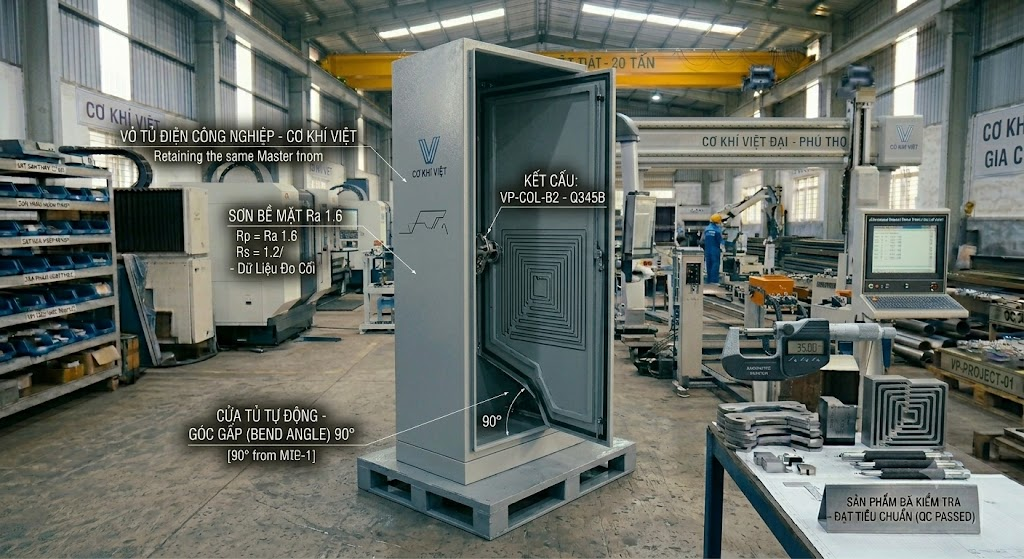
Vỏ tủ điện công nghiệp hoàn thiện tại xưởng CKV
Bước 1 — Cắt tôn theo bản vẽ
Nguyên liệu đầu vào thường là tôn cán nguội (SPCC) hoặc tôn mạ kẽm (SGCC), với độ dày phổ biến từ 1,0 mm đến 2,0 mm [CẦN XÁC NHẬN] tùy tải trọng và yêu cầu chịu lực của vỏ tủ. Bản vẽ kỹ thuật (DXF/DWG) được nạp vào phần mềm nesting để tối ưu bố cục, giảm phế liệu.
Máy cắt laser fiber CNC thực hiện cắt profil, đục lỗ thông gió, lỗ cáp và các chi tiết khoét theo kích thước chính xác. Dung sai cắt đạt ±0,1 mm [CẦN XÁC NHẬN], đảm bảo mép cắt sạch, không bavia — yếu tố quan trọng cho bước chấn gấp tiếp theo.
Bước 2 — Chấn gấp định hình
Sau cắt, các tấm tôn phẳng được đưa vào máy chấn gấp CNC để tạo hình hộp, khung, cánh cửa và các gân tăng cứng. Góc gấp và bán kính uốn được lập trình theo bản vẽ; sai số góc kiểm soát trong khoảng ±0,5° [CẦN XÁC NHẬN].
Thứ tự gấp phải đúng kỹ thuật — gấp sai thứ tự sẽ gây cản chày hoặc biến dạng kích thước tổng thể. Thợ vận hành có kinh nghiệm kiểm tra từng bước bằng dưỡng kiểm trước khi chuyển mẻ tiếp theo.
Bước 3 — Hàn & lắp ghép
Các chi tiết rời được hàn kết nối tại vị trí góc, gân tăng cứng và điểm gắn linh kiện. Phương pháp hàn phổ biến là hàn MIG hoặc hàn điểm (spot welding) tùy yêu cầu thẩm mỹ và kết cấu. Mối hàn góc cần đủ độ ngấu, không rỗ khí, bề mặt mài phẳng trước khi chuyển sang sơn.
Với vỏ tủ yêu cầu độ kín cao (IP54 trở lên), bộ phận gioăng làm kín được lắp vào rãnh quanh cửa tủ ngay sau bước hàn. Xem thêm về tiêu chuẩn IP cho tủ điện để hiểu cách chọn cấp bảo vệ phù hợp.
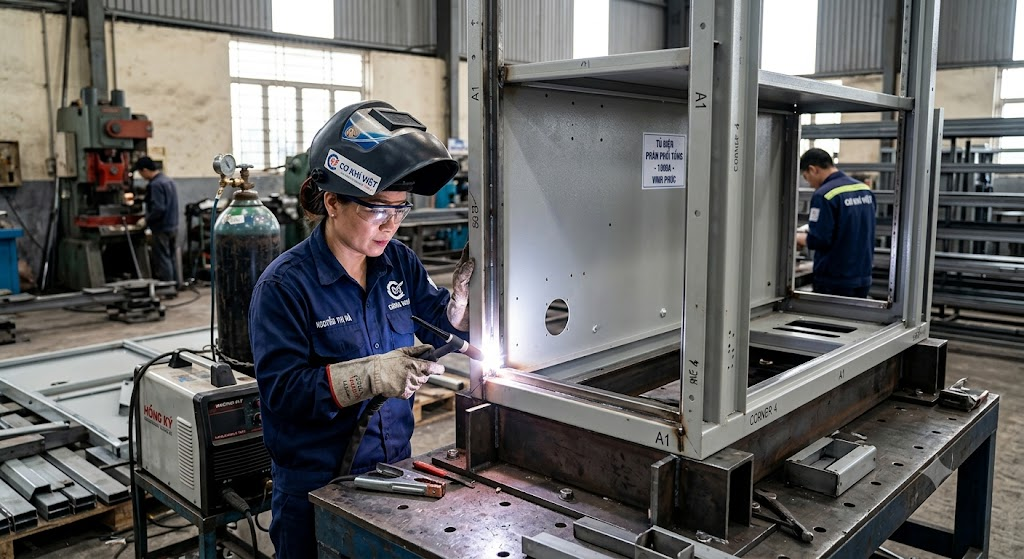
Công đoạn hàn và lắp ghép vỏ tủ điện
Bước 4 — Sơn tĩnh điện
Toàn bộ kết cấu thép được xử lý bề mặt trước khi sơn: tẩy dầu, phốt phát hóa (hoặc bắn bi) để tăng độ bám của sơn. Sơn bột tĩnh điện (powder coating) được phun tích điện tĩnh và bám đều lên bề mặt kim loại, sau đó sấy trong lò ở nhiệt độ khoảng 180–200°C [CẦN XÁC NHẬN] để đóng rắn lớp sơn.
Độ dày lớp sơn thành phẩm thường đạt 60–80 µm [CẦN XÁC NHẬN]. Sơn tĩnh điện có độ bám cao, chống ăn mòn, chịu va đập tốt hơn sơn ướt thông thường — phù hợp với môi trường công nghiệp có độ ẩm và hóa chất.
Màu sắc tiêu chuẩn thường dùng: RAL 7035 (xám sáng) cho tủ công nghiệp trong nhà, RAL 7016 hoặc RAL 9005 cho tủ ngoài trời. Màu có thể tùy chỉnh theo yêu cầu.
Bước 5 — Lắp ráp & kiểm tra chất lượng
Sau khi sơn khô, xưởng lắp ráp bản lề, khóa cửa, thanh ray DIN, panel đột lỗ và phụ kiện kèm theo. Toàn bộ chi tiết được lắp đúng theo bản vẽ lắp ráp (assembly drawing).
Kiểm tra chất lượng đầu ra bao gồm:
- Kích thước tổng thể: đo bằng thước đo kỹ thuật, so sánh với bản vẽ.
- Độ phẳng mặt sơn: kiểm tra bằng mắt và đèn chiếu góc, không có rỗ khí, bong tróc.
- Cấp IP: kiểm tra độ kín gioăng, lỗ khoét và nắp chặn cáp.
- Chức năng cơ học: khóa cửa, bản lề, cánh cửa đóng mở trơn, không kêu cót két.
Sản phẩm đạt kiểm tra mới được đóng gói và xuất xưởng. Dịch vụ sản xuất vỏ tủ điện tại CKV thực hiện đầy đủ 5 bước trên theo từng đơn hàng, bao gồm cả gia công kim loại tấm các chi tiết phụ đi kèm.
Tiêu chuẩn IP cho vỏ tủ
Mỗi môi trường lắp đặt đòi hỏi cấp bảo vệ IP khác nhau. Tủ điện trong nhà xưởng có bụi thường cần tối thiểu IP54; tủ ngoài trời hoặc khu vực tia nước trực tiếp cần IP65. Cấp IP được đảm bảo bởi chất lượng gioăng, độ kín mối ghép và xử lý lỗ khoét cáp. Tham khảo bài tiêu chuẩn IP cho tủ điện để chọn đúng cấp trước khi gia công.
Câu hỏi thường gặp (FAQ)
Sản xuất vỏ tủ điện mất bao lâu?
Thời gian sản xuất phụ thuộc vào kích thước, số lượng và độ phức tạp bản vẽ. Đơn lẻ đơn giản thường hoàn thành trong 3–7 ngày làm việc; đơn hàng số lượng lớn hoặc có yêu cầu cấp IP cao cần thêm thời gian sơn và kiểm tra. Gửi bản vẽ để nhận lịch giao hàng cụ thể.
Tôn dày bao nhiêu là phù hợp cho vỏ tủ điện?
Độ dày phổ biến là 1,2–1,5 mm cho tủ điện dân dụng và công nghiệp nhỏ; 1,5–2,0 mm cho tủ công nghiệp nặng hoặc tủ ngoài trời. Lựa chọn cuối cùng phụ thuộc vào kích thước tủ, trọng lượng thiết bị bên trong và yêu cầu kết cấu.
Sơn tĩnh điện có bền không?
Sơn tĩnh điện bền hơn sơn ướt về độ bám và khả năng chống ăn mòn. Lớp sơn đóng rắn ở nhiệt độ cao tạo màng cứng, chịu va đập và không bong tróc theo thời gian khi được xử lý bề mặt đúng quy trình. Trong điều kiện bình thường, lớp sơn có thể duy trì chất lượng nhiều năm mà không cần bảo trì.
Đặt gia công vỏ tủ điện tại CKV
Cần sản xuất vỏ tủ điện theo bản vẽ tại Bắc Ninh? CKV thực hiện toàn bộ quy trình từ cắt laser, chấn gấp, hàn, sơn tĩnh điện đến lắp ráp — giao hàng đúng tiến độ, đúng cấp IP yêu cầu. Gửi bản vẽ DXF/PDF để nhận báo giá nhanh. Hotline/Zalo: 098.799.8866.

Pingback: Tiêu chuẩn IP cho tủ điện: IP54, IP65 nghĩa là gì?