Chấn gấp kim loại là quá trình tạo hình tấm kim loại phẳng thành các góc hoặc biên dạng mong muốn bằng lực ép cơ học — không cắt, không hàn, không bóc vật liệu. Bài viết này giải thích nguyên lý hoạt động, các thông số kỹ thuật cốt lõi (góc gấp, khuôn chấn, bán kính uốn) và phạm vi ứng dụng thực tế trong gia công cơ khí.
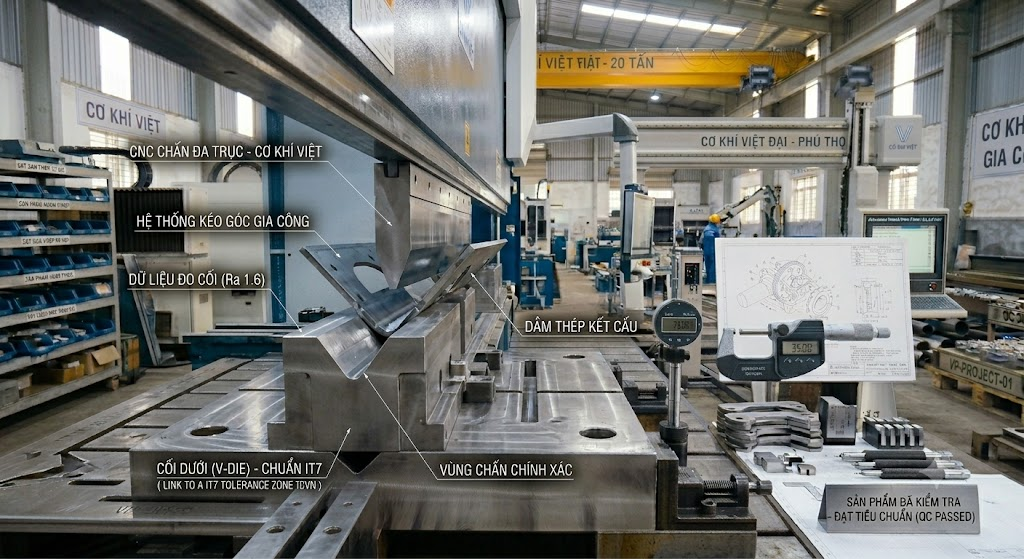
Máy chấn CNC đang gấp tấm thép mỏng tại xưởng gia công
Chấn gấp kim loại là gì?
Chấn gấp (hay uốn tấm) là phương pháp gia công áp lực: tấm kim loại được đặt giữa chày (punch) và cối (die), lực ép từ trên xuống khiến vật liệu biến dạng dẻo theo đường gấp định sẵn. Vật liệu không bị đứt, không bị mất khối lượng — chỉ thay đổi hình dạng hình học.
Đây là điểm khác biệt then chốt so với cắt hay đột dập: chấn gấp bảo toàn tiết diện tấm, trong khi cắt và đột dập loại bỏ một phần vật liệu.
Biến dạng kim loại khi chấn gấp chia làm hai vùng:
- Vùng biến dạng dẻo: vật liệu bị kéo/nén vĩnh viễn tại đường gấp.
- Vùng đàn hồi (springback): phần tấm ngoài vùng gấp có xu hướng “bật lại” một góc nhỏ sau khi tháo lực. Bù springback là yếu tố kỹ thuật bắt buộc khi lập trình máy chấn CNC.
Máy chấn CNC hoạt động thế nào?
Máy chấn CNC (CNC press brake) điều khiển số hóa toàn bộ hành trình của xi-lanh thủy lực hoặc servo điện. Quy trình một lần gấp:
- Nhập tham số vào bộ điều khiển CNC: góc gấp, chiều dài đường gấp, loại vật liệu, chiều dày tấm.
- Chọn khuôn chấn phù hợp với bán kính uốn yêu cầu.
- Định vị backstop (chặn sau) theo tọa độ đã lập trình — xác định vị trí đường gấp trên tấm.
- Hành trình ép: chày đi xuống, ép tấm vào lòng cối đến độ sâu tính toán.
- Tháo lực, lấy phôi — backstop tự động dịch chuyển sang vị trí tiếp theo nếu bài có nhiều đường gấp.
Ưu điểm máy chấn CNC so với máy cơ khí thông thường: lặp lại góc gấp chính xác trên toàn chiều dài đường gấp, giảm sai số do kinh nghiệm người vận hành, phù hợp sản xuất hàng loạt nhỏ đến trung bình.
Góc gấp, khuôn chấn và bán kính uốn
Ba thông số này quyết định chất lượng sản phẩm chấn gấp.
Góc gấp
Góc được đo sau khi tháo lực (góc thực tế). Do springback, lập trình phải bù — góc ép thực tế luôn nhỏ hơn góc cần đạt. Góc phổ biến: 90°, 45°, 135°. Góc nhọn dưới 30° yêu cầu khuôn đặc biệt.
Khuôn chấn (tooling)
- Chày (punch): phần trên, có mũi với bán kính đỉnh Rp. Chày mũi nhọn tạo góc sắc; chày mũi tù tạo bán kính uốn lớn.
- Cối (die): phần dưới, có khoang chữ V. Chiều rộng khoang V ảnh hưởng trực tiếp đến bán kính uốn và lực cần thiết. Tỉ lệ V/t (chiều rộng V ÷ chiều dày tấm) thường từ 6× đến 10× [CẦN XÁC NHẬN] tùy vật liệu.
Bán kính uốn (bend radius)
Bán kính phía trong của đường gấp. Bán kính uốn quá nhỏ gây nứt bề mặt ngoài tấm (đặc biệt với inox và nhôm cứng). Mỗi vật liệu có bán kính uốn tối thiểu khuyến nghị theo chiều dày — thường từ 0,5× đến 2× chiều dày tấm [CẦN XÁC NHẬN] tùy hợp kim.
Chiều dài đường gấp và lực ép
Lực ép tỉ lệ thuận với chiều dài đường gấp và chiều dày tấm. Đây là căn cứ chọn tải trọng máy chấn phù hợp.
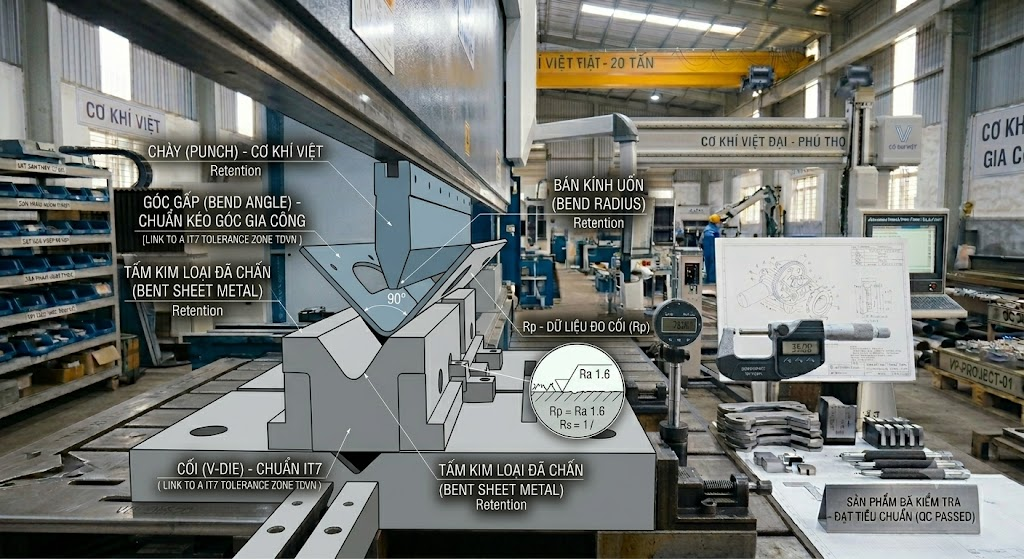
Sơ đồ khuôn chấn V-die, bán kính uốn và góc gấp kim loại tấm
Ứng dụng chấn gấp trong gia công cơ khí
Gia công kim loại tấm sử dụng chấn gấp như bước tạo hình chủ đạo sau cắt. Các ứng dụng phổ biến:
- Vỏ tủ điện, hộp kỹ thuật: khung hộp chữ nhật từ tấm thép mạ kẽm, yêu cầu góc 90° chính xác để lắp ráp sát khít.
- Khung kết cấu thép tấm: profile chữ U, chữ L, chữ Z dùng trong giá đỡ thiết bị, tủ rack.
- Phễu, máng dẫn: tấm inox gấp thành biên dạng phức tạp cho ngành thực phẩm, dược.
- Mặt dựng, cánh cửa thiết bị công nghiệp: yêu cầu bề mặt phẳng, dung sai góc nhỏ.
- Phụ kiện nội thất kim loại: tấm thép cán nguội gấp thành chân bàn, khung kệ.
Chấn gấp thường đi sau cắt laser kim loại trong quy trình: laser tạo hình phẳng → chấn gấp tạo biên dạng 3D → hàn hoặc lắp ráp.
Câu hỏi thường gặp (FAQ)
Chấn gấp khác uốn ống như thế nào?
Chấn gấp (press brake bending) tác động lên tấm phẳng, tạo đường gấp thẳng theo chiều dài tấm. Uốn ống (pipe bending) tác động lên ống hoặc thanh tròn, tạo cung cong liên tục. Hai quy trình dùng máy và khuôn hoàn toàn khác nhau.
Bán kính uốn nhỏ nhất đạt được là bao nhiêu?
Phụ thuộc vào vật liệu và chiều dày tấm. Với thép CT3 chiều dày 1–2 mm, bán kính uốn trong tối thiểu thường bằng 0,5–1× chiều dày. Inox và nhôm cứng yêu cầu bán kính lớn hơn để tránh nứt bề mặt kéo.
Vật liệu nào có thể chấn gấp được?
Phần lớn kim loại tấm gia công được: thép cán nguội, thép mạ kẽm, inox 201/304/316, nhôm tấm. Vật liệu cứng giòn (gang, thép đã tôi) không phù hợp — dễ nứt tại đường gấp.
Cần dịch vụ chấn gấp CNC tại Bắc Ninh?
Cơ Khí Việt thực hiện dịch vụ chấn gấp CNC kim loại theo bản vẽ — từ mẫu đơn chiếc đến loạt. Gửi file DXF/PDF hoặc mô tả yêu cầu để nhận báo giá nhanh.
Hotline/Zalo: 098.799.8866
Nguyễn Văn Sang – Chuyên viên tư vấn giải pháp gia công cơ khí, Founder & Giám Đốc Kinh Doanh tại Cơ Khí Việt. Hơn 12 năm kinh nghiệm gia công CNC, cắt laser và hàn kim loại cho khách hàng tại các KCN Bắc Ninh. Trực tiếp phụ trách kỹ thuật và kiểm soát chất lượng tại xưởng.