金属折弯是通过机械压力把平整的金属板材加工成所需角度或截面形状的工艺——不切割、不焊接、不去除材料。本文介绍折弯的工作原理、核心技术参数(折弯角度、折弯模具、折弯半径)以及在机械加工中的实际应用。
什么是金属折弯?
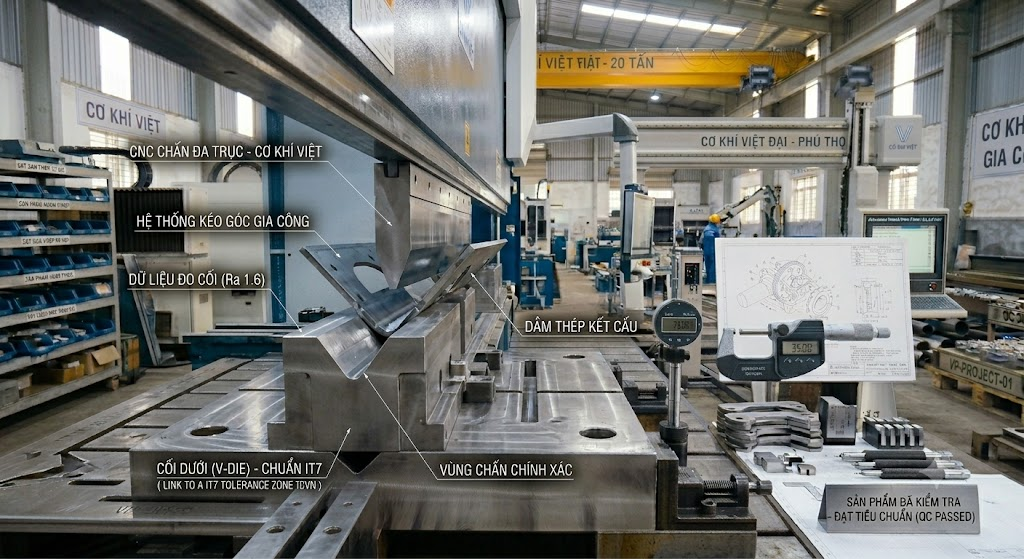
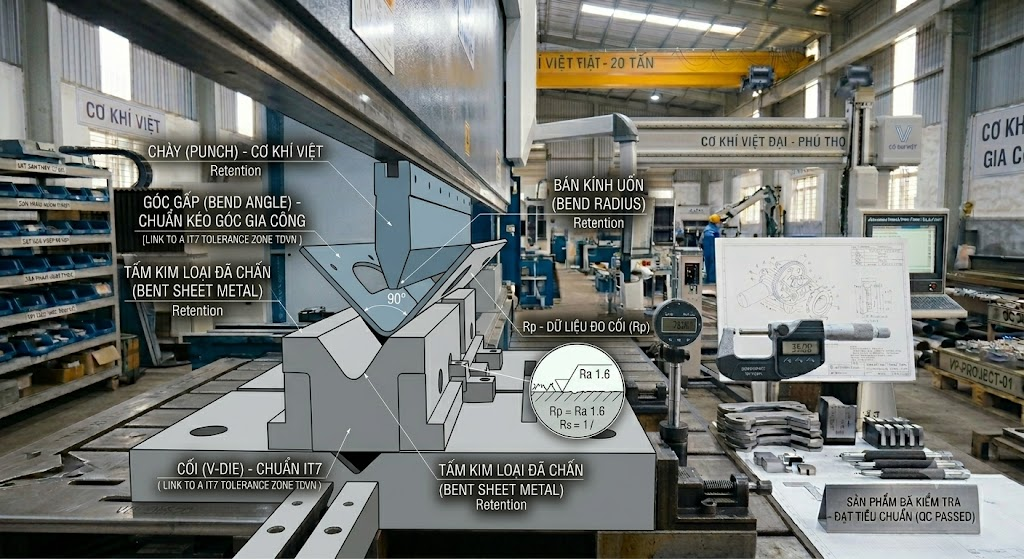
折弯(又称板材弯曲)属于压力加工:板材置于上模(punch)与下模(die)之间,自上而下的压力使材料沿预定折弯线发生塑性变形。材料不断裂、不损失质量——只改变几何形状。
这是折弯与切割、冲压的关键区别:折弯保留板材截面,而切割和冲压会去除部分材料。
折弯时金属的变形分为两个区域:
- 塑性变形区:折弯线处的材料被永久拉伸/压缩。
- 弹性区(回弹 springback):卸载后,折弯区以外的板材会“弹回”一个小角度。CNC折弯编程时必须进行回弹补偿。
CNC折弯机如何工作?
CNC折弯机(CNC press brake)以数字方式控制液压缸或电伺服的全部行程。一次折弯的流程:
- 输入参数:折弯角度、折弯长度、材料种类、板厚。
- 选择模具:根据所需折弯半径选择合适的模具。
- 后挡料定位:后挡料按编程坐标定位,确定折弯线在板材上的位置。
- 压制行程:上模下行,将板材压入下模至计算深度。
- 卸载取件:如零件有多道折弯,后挡料自动移至下一位置。
相比普通机械折弯机,CNC折弯机可在整条折弯线上精确重复角度,减少对操作人员经验的依赖,适合小到中等批量生产。
折弯角度、折弯模具与折弯半径
这三项参数决定折弯产品的质量。
折弯角度
角度以卸载后的实际角度为准。由于存在回弹,编程时须补偿——实际压制角度总是小于目标角度。常用角度:90°、45°、135°;小于30°的锐角需要特殊模具。
折弯模具(tooling)
- 上模(punch):顶部带有尖端半径 Rp。尖刀上模折出锐角,圆头上模折出大半径。
- 下模(die):带V形槽。V槽宽度直接影响折弯半径和所需压力,V槽宽度与板厚之比(V/t)通常取 6–10 倍左右,视材料而定。
折弯半径(bend radius)
指折弯线内侧的半径。半径过小会导致板材外表面开裂(不锈钢和硬铝尤为明显)。每种材料按厚度都有推荐的最小折弯半径——通常为板厚的 0.5–2 倍,视合金而定。
折弯长度与折弯力
折弯力与折弯长度及板厚成正比,这是选择折弯机吨位的依据。
折弯在机械加工中的应用
钣金加工中,折弯是切割之后最主要的成形工序。常见应用:
- 电控柜外壳、技术箱体:用镀锌钢板折成矩形箱体,要求90°角精确以保证装配严密。
- 钣金结构框架:U形、L形、Z形型材,用于设备支架、机柜。
- 料斗、导槽:不锈钢板折成复杂截面,用于食品、制药行业。
- 工业设备面板、门板:要求表面平整、角度公差小。
- 金属家具配件:冷轧钢板折成桌腿、货架框。
折弯通常位于金属激光切割之后:激光切出平面形状 → 折弯成三维截面 → 焊接或装配。
常见问题(FAQ)
板材折弯和弯管有什么区别?
板材折弯(press brake bending)作用于平板,沿板长方向形成直线折弯;弯管(pipe bending)作用于管材或圆棒,形成连续弧线。两种工艺使用的设备和模具完全不同。
最小可以折多小的折弯半径?
取决于材料和板厚。对于 1–2 mm 的CT3(Q235)钢板,最小内折弯半径通常为板厚的 0.5–1 倍;不锈钢和硬铝需要更大的半径,以避免外侧受拉面开裂。
哪些材料可以折弯?
大多数金属板材均可折弯:冷轧钢板、镀锌钢板、201/304/316不锈钢、铝板。硬脆材料(铸铁、淬火钢)不适合——容易在折弯线处开裂。
在越南北宁寻找数控折弯加工?
CKV按图纸提供金属数控折弯服务——从单件样品到批量生产,服务北宁及北江一带(现已并入北宁省)工业园区客户。
- 微信(WeChat):+84 98 799 8866(可直接搜索手机号添加)
- Zalo / 电话:+84 98 799 8866
- 发送 DXF / DWG / PDF 图纸,即可获取报价。
Nguyen Van Sang —— Cơ Khí Việt 创始人兼销售总监,专注于机械加工解决方案咨询。拥有超过12年CNC加工、激光切割及金属焊接经验,长期服务于北宁省各工业园区的制造企业,亲自负责车间的技术管理与质量控