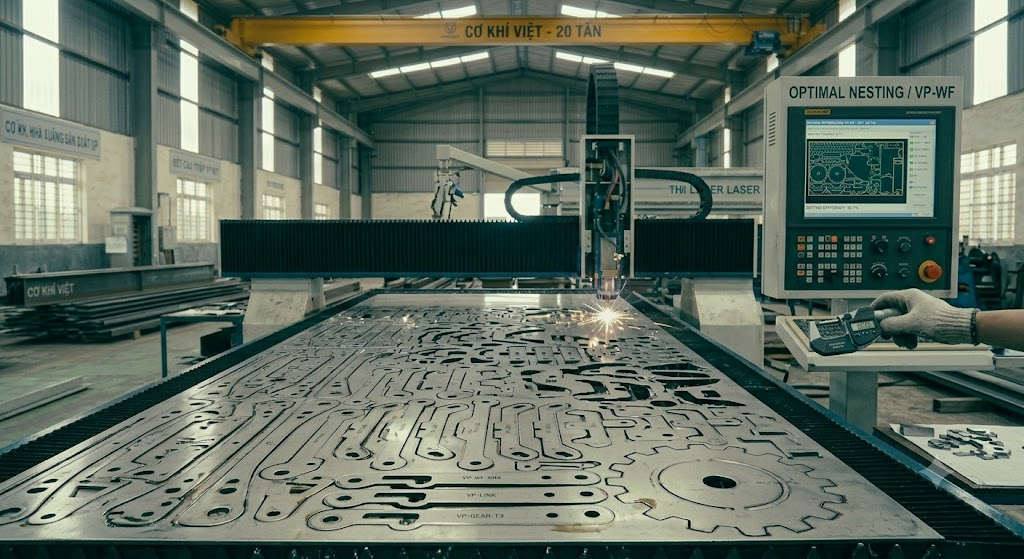
激光切割技术不断发展——光纤激光如今已成为工业金属加工的标准选择。与过去普及的CO₂激光相比,光纤激光效率更高、运行成本更低、可切材料范围更广。本文分析光纤激光切割技术的原理、技术优势和实际应用。
什么是光纤激光?
光纤激光是一种固体激光源,以掺杂稀土离子(通常为镱Yb)的光纤作为增益介质。激光直接在光纤内产生,并经光纤传输到切割头,不像CO₂激光那样需要经过开放式反射镜光路。
光纤激光的典型波长约为1070 nm——远短于CO₂激光(约10600 nm)。波长越短,金属对激光的吸收率越高,尤其是铝、铜、黄铜等高反射金属——而这恰恰是CO₂激光的传统短板。
工业加工中常用的光纤激光切割机功率为1 kW至20 kW。功率越高,可切割的材料越厚,中薄板的切割速度也越快。

光纤激光与CO₂激光对比
| 对比项 | 光纤激光 | CO₂激光 |
|---|---|---|
| 波长 | 约1070 nm | 约10600 nm |
| 金属吸收率 | 高 | 较低 |
| 切割铝 / 铜 | 好 | 困难 |
| 电光转换效率 | 约30–40% | 约10–15% |
| 维护 | 少(无开放式反射镜) | 较多 |
| 激光源寿命 | 较长 | 较短 |
| 运行成本 | 较低 | 较高 |
| 切割非金属 | 不适用 | 可以 |
结论:对于工业环境下的金属板材加工,光纤激光切割在效率和综合成本上都更具优势。
可切割的材料与厚度
光纤激光可很好地加工工业生产中的大多数常用金属:
- 碳钢(Q235/CT3、SS400、A36):切割效果好,切口洁净,中等厚度下速度快。
- 不锈钢(201、304、316、430):效果出色,使用氮气可获得亮面切口。
- 铝及铝合金:光纤激光吸收良好,不会像CO₂那样被反射。
- 铜 / 黄铜:在功率合适时可以切割,需核实具体要求。
- 镀锌板:可以切割,需注意车间通风。
最大切割厚度取决于具体设备功率。请联系CKV,按订单的材料和厚度确认设备能力。
优势:速度快、切口洁净、节省材料
切割速度快
在薄至中厚板(≤6 mm)上,光纤激光的切割速度比CO₂快2–4倍。速度提升直接缩短生产周期,适合交期紧的订单。
切口洁净
切缝(kerf)窄、切边平直、挂渣少——不锈钢使用氮气切割时尤为明显。许多零件切割后无需打磨或表面处理,减少了工序和精加工成本。
节省材料
套料软件自动在板材上优化排布零件,减少废料面积。加上切缝窄,材料利用率高于等离子切割或机械剪切。
精度高、一致性好
整个过程由CNC数控系统按数字图纸控制。同一批次中第1件和第1000件的公差保持一致——这对要求一致性的工业生产至关重要。

实际应用
光纤激光切割技术已广泛应用于各类重工业和轻工业制造:
- 电控柜和控制柜外壳:切割面板、柜门、电缆孔——要求精度高、切口洁净免打磨。
- 钢结构:支架、节点板、法兰、连接板。
- 工业不锈钢加工:食品、医疗、环保设备——304/316不锈钢。
- 各类钣金件:从装饰面板到精密机械零件。
- 批量生产:光纤激光在长时间连续生产中保持稳定的速度和质量。
通过CKV越南金属激光切割服务,B2B客户可获得按图加工、公差达标、按期交付的服务——从试样订单到大批量生产。
延伸阅读:激光切割是什么——原理概述及与等离子切割的对比;以及激光切割报价怎么算。
常见问题(FAQ)
光纤激光比CO₂激光切得更快吗?
在薄和中厚金属(≤6 mm)上,光纤激光明显快于CO₂——通常快2–4倍。材料越厚速度优势越小,但电光转换效率仍然更高。
光纤激光能切割铝和铜吗?
可以。光纤激光波长短(约1070 nm),铝和铜对其吸收良好;而CO₂激光波长较长,容易被反射,切割困难。这是光纤激光在有色金属加工中的明显技术优势。
光纤激光切割机的寿命有多长?
光纤激光源没有开放式反射镜,光学腔进灰少,维护量低于CO₂。激光源典型寿命超过10万小时——实际上,许多工厂在按周期规范保养的情况下,光纤激光切割机可运行10年以上。
在越南北宁寻找光纤激光切割加工?
CKV运行光纤激光切割设备,按技术图纸承接钢板、不锈钢、铝板加工,服务北宁及北江一带(现已并入北宁省)工业园区企业。查看完整加工能力:金属激光切割服务。
- 微信(WeChat):+84 98 799 8866(可直接搜索手机号添加)
- Zalo / 电话:+84 98 799 8866
- 发送 DXF / DWG / PDF 图纸,即可获取报价。
Nguyen Van Sang —— Cơ Khí Việt 创始人兼销售总监,专注于机械加工解决方案咨询。拥有超过12年CNC加工、激光切割及金属焊接经验,长期服务于北宁省各工业园区的制造企业,亲自负责车间的技术管理与质量控