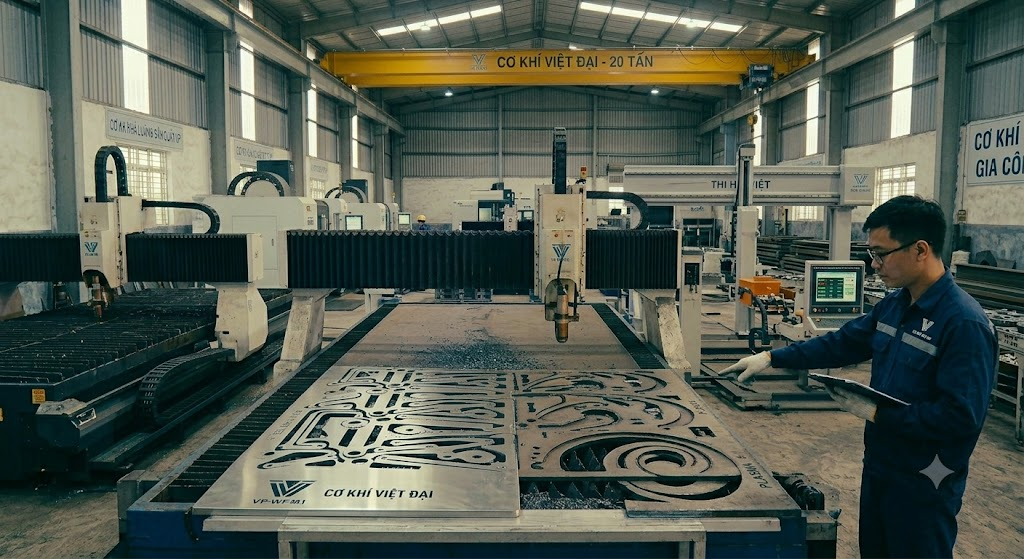
切割金属板材时,最常用的两种工艺是激光切割和CNC等离子切割。两者都采用数控(CNC)方式,但在切割原理、精度、成本和适用范围上差别明显。本文直接对比两种工艺,帮助您为订单选择合适的切割方法。
两种工艺概述
CNC激光切割
高度聚焦的激光束以极高能量沿编程路径熔化或气化金属。现代光纤激光切割机采用光纤激光器——电光转换效率高,维护量低于老一代CO₂激光器。适用于薄板至中厚板金属,以及对精度和切口质量要求高的零件。
延伸阅读:激光切割是什么,深入了解光纤激光技术。
CNC等离子切割
气体(通常为氮气或氧气)在电弧作用下电离,形成高温等离子弧——温度足以切割所有导电金属。现代等离子切割机配备CNC控制系统和伺服割炬,性能较早期机型大幅提升。适合厚钢板切割,速度快,运行成本较低。

激光切割与等离子切割对比表
| 对比项 | CNC激光切割 | CNC等离子切割 |
|---|---|---|
| 精度 | 高——公差约±0.1 mm | 中等——公差约±0.5–1 mm |
| 切口质量 | 切口整齐,挂渣少,通常无需再打磨 | 较粗糙,可能需要去毛刺 |
| 适用板厚 | 薄板至中厚板最佳(常见20 mm以下) | 厚板优势明显(可达50 mm以上) |
| 薄板切割速度 | ≤6 mm钢板比等离子更快 | 薄板速度不及激光 |
| 厚板切割速度 | 较慢,能耗较高 | 厚钢板明显更快 |
| 设备投资 | 较高 | 较低 |
| 运行成本 | 中等(电力+辅助气体) | 较低(电力+工业气体) |
| 可切材料 | 碳钢、不锈钢、铝、铜、钛 | 导电金属(钢、铝等) |
| 典型应用 | 装饰不锈钢、电控柜外壳、精密零件 | 厚结构钢、钢梁、楼承板 |
公差数据为行业参考值,实际参数取决于具体设备和材料。
什么情况下选择激光切割?
以下情况适合选择激光切割:
- 精度要求高——零件公差严格、有小孔或复杂曲线:激光的尺寸保持能力优于等离子。
- 薄板至中厚板——20 mm以下的不锈钢、铝板、碳钢:激光在速度和切口质量上都更有优势。
- 不希望二次加工——激光切口干净、不挂渣,可省去打磨工序。
- 外观要求高的产品——电控柜外壳、装饰不锈钢板、展示类部件:激光切割面可直接达标。
- 特殊材料——铜、薄铝板:光纤激光切割比等离子更稳定。
CKV越南金属激光切割服务可按DXF/CAD图纸加工碳钢、201/304/316不锈钢和铝板。
什么情况下选择等离子切割?
以下情况适合选择等离子切割:
- 材料较厚——20 mm及以上的结构钢、钢梁、楼承板:等离子切割更快、更经济。
- 优先控制运行成本——厚钢板、大批量订单:等离子可明显降低加工费用。
- 技术要求一般——承重钢结构、设备底座、厂房框架:等离子公差足够,无需精细切口。
- 交期优先——厚钢板急单:等离子在处理时间上优势突出。

结论:应该选哪一种?
选择取决于三个关键因素:材料厚度、公差要求和预算。
- 薄至中厚的钢板/不锈钢,要求切口干净、公差严格 → 选择激光切割。
- 厚钢板、结构件,优先低成本和高速度 → 选择等离子切割。
- 无法确定?发送图纸和材料参数——CKV为您推荐合适工艺,并分别报价供您直接比较。
许多实际项目会两者结合:精度要求高的零件用激光切割,同一项目中的厚板用等离子切割。
常见问题(FAQ)
激光切割和等离子切割哪个更精确?
激光切割明显更精确——尤其是小尺寸零件、孔和曲线。等离子切割适合厚板上的简单轮廓,在技术上可以接受较大公差的场合。
等离子切割比激光切割便宜吗?
等离子设备投资较低,切割厚板时每米运行成本也更低。但如果需要二次加工(打磨切口、去毛刺),总成本差距可能并不大,需要按具体订单报价。
厚钢板应该用激光还是等离子切割?
20–25 mm以上的钢板,从速度和经济性看通常更适合等离子切割。激光也能切,但在大厚度下速度较慢、能耗更高。具体分界取决于设备功率——请联系CKV按实际材料确认。
需要金属切割咨询与报价?
发送DXF/PDF图纸及材料参数——CKV可同时报出激光和等离子两种工艺价格,便于您比较决策。CKV位于越南北宁,提供金属激光切割服务,服务越南北部B2B客户。
- 微信(WeChat):+84 98 799 8866(可直接搜索手机号添加)
- Zalo / 电话:+84 98 799 8866
- 发送 DXF / DWG / PDF 图纸,即可获取报价。
Nguyen Van Sang —— Cơ Khí Việt 创始人兼销售总监,专注于机械加工解决方案咨询。拥有超过12年CNC加工、激光切割及金属焊接经验,长期服务于北宁省各工业园区的制造企业,亲自负责车间的技术管理与质量控