焊缝决定着整个结构的强度与安全性。在工业机械加工中,外观平整的焊缝并不一定符合技术标准——许多缺陷隐藏在内部,肉眼无法发现。本文介绍合格焊缝的判定要素(焊接质量标准)、常见焊接缺陷以及NDT无损检测方法。
什么样的焊缝才算合格?
合格的焊缝必须同时满足两类要求:外观要求与力学性能要求。
外观要求:
- 表面均匀,无气孔、无裂纹、无凹陷
- 焊缝尺寸(宽度、余高、焊脚)符合图纸要求
- 无过量飞溅,表面无夹渣
力学性能要求——承力焊缝:
- 熔透(penetration):焊缝金属须与母材完全熔合——未完全熔透是结构焊接中的严重缺陷
- 抗拉强度:焊缝强度不低于母材强度极限(适用于普通碳钢)
- 冲击韧性:对承受动载荷或低温环境的结构尤为重要
- 无超标内部缺陷:内部缺陷不得超过所采用标准规定的允许范围
钢结构、压力容器、高压管道中的承力焊缝必须进行内部检测,不能仅依赖表面检查。
常见焊接缺陷
焊接缺陷分为两类:表面缺陷(可目视或通过PT/MT发现)和内部缺陷(只能通过NDT发现)。
表面缺陷:
| 缺陷 | 主要原因 | 影响程度 |
|---|---|---|
| 表面气孔 | 保护气体不足,金属潮湿或有油污 | 中–高 |
| 表面裂纹 | 冷却速度过快,热应力 | 极高 |
| 焊缝凹陷(underfill) | 焊接参数不当,焊接速度过快 | 中 |
| 焊瘤(overlap) | 焊接电流过低,焊枪角度不当 | 低–中 |
| 咬边(undercut) | 焊接电流过高,焊条角度不当 | 高 |
内部缺陷:
- 内部气孔:气泡被困在凝固的焊缝金属中
- 未熔合(lack of fusion):焊缝金属未与母材或前一焊层完全熔合——这是结构焊接中最危险的缺陷
- 热裂纹 / 冷裂纹:在凝固过程中或之后形成,多出现在热影响区(HAZ)
- 夹渣:多层焊时熔渣被卷入焊缝金属
焊缝检测方法(NDT无损检测)
NDT(Non-Destructive Testing,无损检测)可在不破坏结构的前提下评估焊缝质量。
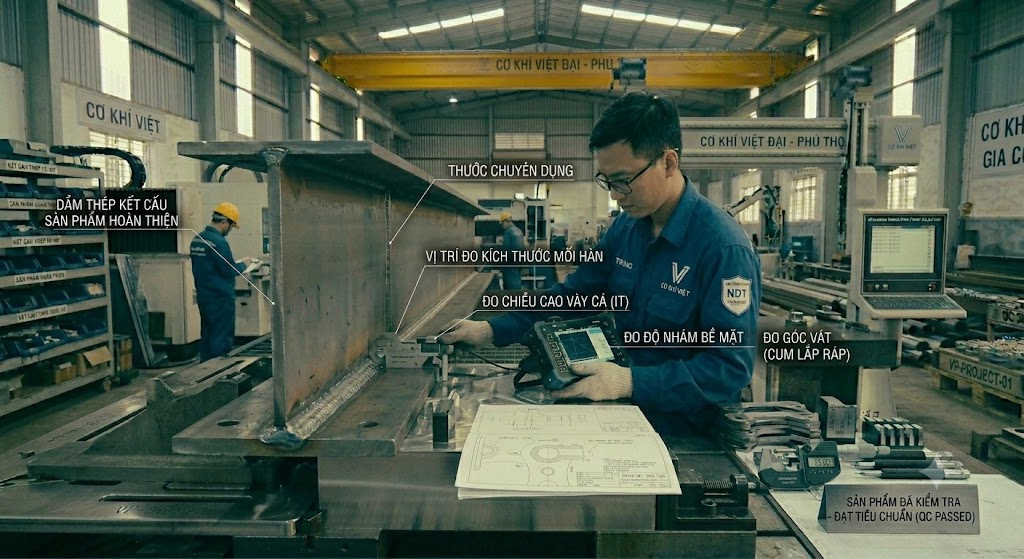
VT——目视检测:最基础的方法,也是所有其他NDT方法之前的必经步骤。借助焊缝检测尺、放大镜和照明灯评估外观。成本最低,但只能发现表面缺陷。
PT——渗透检测:在表面喷涂渗透剂,再用显像剂显示表面开口的裂纹和气孔。适用于非磁性材料(不锈钢、铝)。成本低,操作快。
MT——磁粉检测:将焊缝磁化后撒布磁粉,磁粉会聚集在表面及近表面缺陷处。仅适用于铁磁性材料(碳钢、低合金钢)。
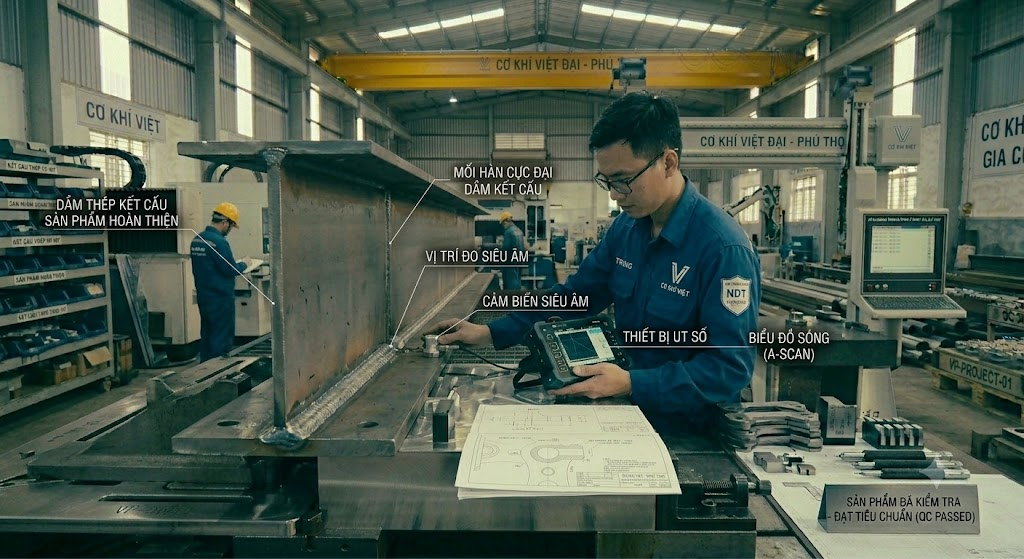
UT——超声波检测:探头发射超声波穿透金属,内部缺陷反射的回波显示在屏幕上。可发现未熔合、内部气孔和裂纹——是承力结构和压力容器的标准检测手段。
RT——射线检测:用X射线或γ射线透照焊缝,缺陷显示在胶片或数字探测器上,可直观呈现焊缝整个截面。成本较高,需设置辐射安全区——常用于重要管道和压力容器。
适用的焊接标准(AWS / ISO / GB)
焊接标准规定了缺陷验收等级、检测程序以及焊工资质要求。
AWS标准(美国)——在越南应用最广:
- AWS D1.1——钢结构焊接规范(Structural Welding Code — Steel):广泛用于厂房钢结构、桥式起重机、起重设备
- AWS D1.6——不锈钢(奥氏体)结构焊接规范
AWS D1.1 详细规定了:按材料厚度确定的最小焊缝尺寸、气孔与未熔合的验收等级,以及WPS(焊接工艺规程)和PQR(工艺评定记录)的要求。
ISO及中国、越南标准:
- ISO 5817:电弧焊接头缺陷质量等级(B、C、D级),中国等同采用为 GB/T 19418,越南亦有对应的TCVN标准
- GB 50661《钢结构焊接规范》:中国客户常用;如项目要求按GB标准执行,可在报价阶段与我们确认
焊工资质要求:AWS D1.1 要求焊工必须按焊接位置和工艺通过资格考试(welder qualification test)。这是关键的人为因素——设备再好,焊工能力不足同样会产生不合格焊缝。
常见问题(FAQ)
如何判断焊缝是否合格?
需将目视检测(VT)与至少一种适合该应用的NDT方法相结合。对于承力结构,必须按所采用的标准(AWS D1.1 或 ISO 5817 等)进行UT或RT内部检测。外观平整并不足以保证技术质量。
什么是NDT?
NDT(Non-Destructive Testing,无损检测)是在不损坏被检结构的前提下检查材料和焊缝质量的一组方法,包括:VT(目视)、PT(渗透)、MT(磁粉)、UT(超声波)、RT(射线)。具体采用哪种方法,取决于材料、用途及标准要求。
哪种焊接缺陷最危险?
未熔合(lack of fusion)和裂纹(cracking)是结构焊接中最危险的两种缺陷。未熔合会在焊缝内部形成薄弱面,载荷集中于此容易导致突然破坏;裂纹(尤其是冷裂纹)会在交变载荷作用下随时间扩展。
需要按标准焊接的钢结构?
CKV按严格的技术规程提供工业金属焊接及钢结构焊接服务,服务北宁及北江一带(现已并入北宁省)工业园区客户。
- 微信(WeChat):+84 98 799 8866(可直接搜索手机号添加)
- Zalo / 电话:+84 98 799 8866
- 发送 DXF / PDF 图纸,即可获取焊接方案建议与报价。
Nguyen Van Sang —— Cơ Khí Việt 创始人兼销售总监,专注于机械加工解决方案咨询。拥有超过12年CNC加工、激光切割及金属焊接经验,长期服务于北宁省各工业园区的制造企业,亲自负责车间的技术管理与质量控