焊接工艺直接决定焊缝质量、生产速度和加工成本。当前工业中最常用的三种方法——MIG、TIG和CO₂焊——都基于电弧原理,但在保护气体、焊接电流和应用上各不相同。本文逐一分析三种方法,并按材料和技术要求给出选择建议。
什么是MIG焊?
MIG焊(Metal Inert Gas,熔化极惰性气体保护焊)使用连续送进焊枪的熔化焊丝,配合惰性保护气体——通常为纯氩或氩/CO₂混合气——保护焊接区免受氧化。(严格来说,使用氩/CO₂混合气时称为MAG焊。)
技术特点:
- 焊接电流:直流反接(DCEP)——焊丝接正极
- 焊接速度快,可实现自动或半自动焊接
- 适用于碳钢、低合金钢、铝
- 焊渣少,生产效率高
MIG焊适合批量生产及 1.5 mm 以上的钢结构。但设备较笨重,需严格控制保护气体——不适合有风的户外施工。
什么是TIG焊?
TIG焊(Tungsten Inert Gas,钨极氩弧焊)使用非熔化钨极,填充焊丝手工或自动送入,保护气体为纯氩或氩/氦混合气。
技术特点:
- 焊接电流:交流(铝、镁)或直流正接(DCEN,用于钢、不锈钢)
- 热输入控制精确——热变形小
- 焊缝美观、平整、无焊渣,无需再打磨
- 焊接速度比MIG慢——适合外观要求高的焊缝
TIG是不锈钢、铝、钛以及热敏感薄材的首选,也是医疗器械、食品设备、工业装饰的标准焊接工艺。

什么是CO₂焊?
CO₂气体保护焊(GMAW-C)本质上是MIG焊的一种变体,但使用纯CO₂代替惰性气体作为保护气。CO₂气体成本远低于氩气。
技术特点:
- 焊接电流:直流反接,与MIG相同
- 焊接速度快、熔深大,适合厚碳钢
- 热量高于MIG——在薄材上容易产生飞溅和变形
- 三种方法中运行成本最低
CO₂焊广泛用于钢结构、车架、农机设备——这些场合更重视效率和成本,而非焊缝外观。
MIG vs TIG vs CO₂ 对比
| 对比项 | MIG焊 | TIG焊 | CO₂焊 |
|---|---|---|---|
| 保护气体 | Ar 或 Ar/CO₂ | Ar 或 Ar/He | 纯CO₂ |
| 焊接电流 | DC+(DCEP) | AC / DC− | DC+(DCEP) |
| 速度 | 快 | 慢 | 最快 |
| 焊缝外观 | 良好 | 优秀 | 一般 |
| 飞溅 | 少 | 无 | 较多 |
| 适用材料 | 钢、铝 | 不锈钢、铝、钛 | 碳钢 |
| 气体成本 | 中 | 高 | 低 |
| 自动化程度 | 高 | 中–高 | 高 |
| 典型应用 | 钢结构、框架 | 不锈钢、薄材 | 厚钢结构 |
注:具体参数(最大厚度、焊接电流)取决于各工厂设备——请参考所用焊机的技术资料。
按材料和用途选择焊接方法
没有绝对“最好”的方法——正确选择取决于材料、厚度、外观要求和预算。
结构碳钢(厚度 ≥3 mm):CO₂焊或MIG/MAG焊——效率高、成本合理。追求熔深选CO₂,希望飞溅更少选MIG/MAG。
不锈钢(304、316、201):TIG焊是标准选择——热控制好、表面不氧化,焊缝满足食品和医疗要求。厚不锈钢追求效率时也可用混合气MIG焊。
铝:TIG焊(交流)或氩气保护铝MIG焊。TIG焊缝更美观;MIG适合大批量生产。
薄材(<1.5 mm):优先TIG——精确控制热输入,避免烧穿。
装饰类、高外观要求:TIG始终是首选,焊缝平整、无需打磨,保持材料原有表面。
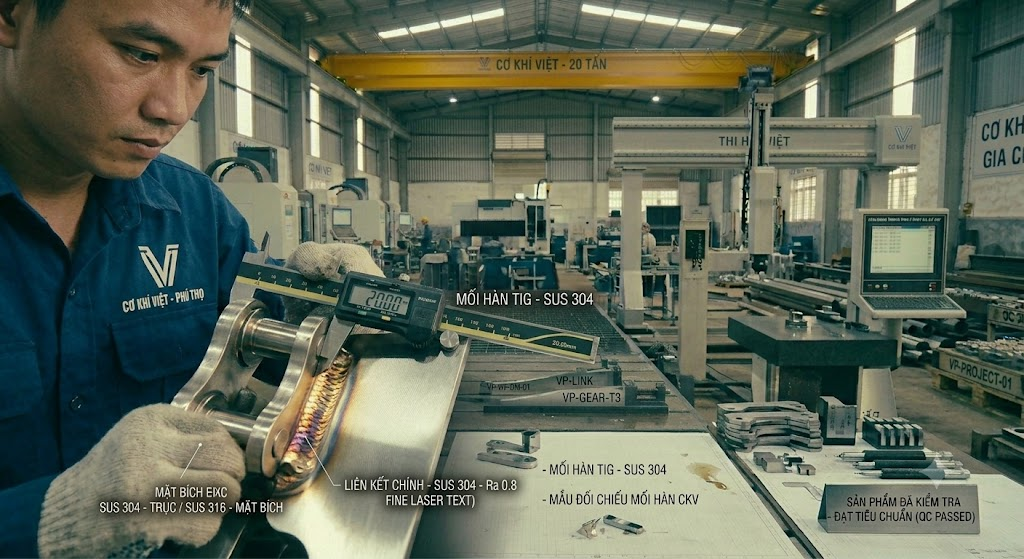
CKV车间根据每个订单的要求灵活采用MIG、TIG和CO₂三种工艺——确保焊缝符合技术标准,同时兼顾生产成本。
常见问题(FAQ)
不锈钢用MIG焊还是TIG焊?
不锈钢的标准选择是TIG焊:热控制精确、避免表面氧化、焊缝平整美观。厚不锈钢需要高效率时可用氩/CO₂混合气MIG焊,但焊缝表面质量不如TIG。
CO₂焊和MIG焊有什么区别?
主要区别在于保护气体:MIG用惰性气体(氩气或混合气),CO₂焊用纯CO₂。CO₂更便宜、熔深更大,但热量高、飞溅更多。设备上两者都使用GMAW焊机,只是气瓶不同。
哪种焊接焊缝最美观?
TIG焊的焊缝最美观——表面平整、无焊渣、无需打磨,因此广泛用于装饰不锈钢、食品设备及高外观要求的零件。
在越南北宁寻找工业焊接加工?
CKV按每个订单的技术要求提供MIG、TIG、CO₂工业金属焊接服务,服务北宁及北江一带(现已并入北宁省)工业园区客户。
- 微信(WeChat):+84 98 799 8866(可直接搜索手机号添加)
- Zalo / 电话:+84 98 799 8866
- 发送 DXF / DWG / PDF 图纸,即可获取报价。
Nguyen Van Sang —— Cơ Khí Việt 创始人兼销售总监,专注于机械加工解决方案咨询。拥有超过12年CNC加工、激光切割及金属焊接经验,长期服务于北宁省各工业园区的制造企业,亲自负责车间的技术管理与质量控