电控柜外壳是保护柜内开关设备、配线和电气元件的结构件。合格的电柜外壳必须保证尺寸精度、耐久的涂层表面以及与安装环境相匹配的IP防护等级。本文介绍工业电控柜外壳生产流程——从钣金下料到出厂验收,帮助您在委托加工前清楚了解各项技术要求。
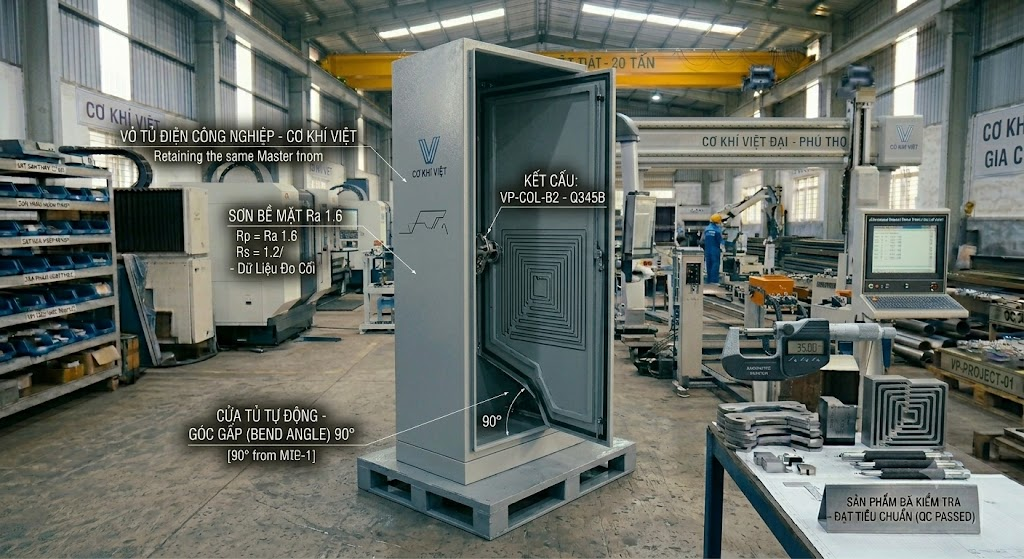
第1步——按图纸激光下料
原材料通常为冷轧钢板(SPCC)或镀锌钢板(SGCC),常用厚度一般为 1.0–2.0 mm,视电柜承重和结构强度要求而定。技术图纸(DXF / DWG)导入套料(nesting)软件,优化排版,减少废料。
CNC光纤激光切割机完成外形切割、通风孔、电缆孔及各类开孔,尺寸精确,切割公差通常可控制在 ±0.1 mm 左右,切口洁净无毛刺——这是后续折弯工序的重要前提。
第2步——数控折弯成形
切割后的平板送入CNC折弯机,折出箱体、框架、柜门及加强筋。折弯角度和折弯半径按图纸编程,角度误差一般控制在 ±0.5° 左右。
折弯顺序必须合理——顺序错误会导致干涉或整体尺寸变形。经验丰富的操作人员在每一步都会用检具复核,确认无误后再进行下一批。
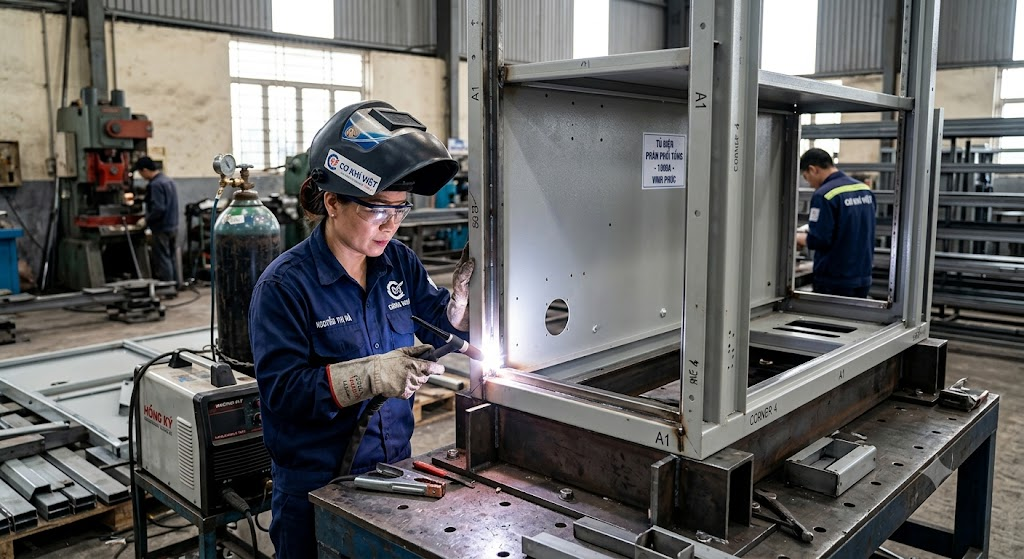
第3步——焊接与拼装
各零件在拐角、加强筋和元件安装点处焊接连接。常用工艺为 MIG 焊或点焊(spot welding),视外观和结构要求而定。角焊缝须熔透充分、无气孔,并在喷涂前打磨平整。
对于密封要求较高(IP54及以上)的电柜,焊接完成后即在柜门四周的槽内安装密封条。如何选择防护等级,请参阅电控柜IP防护等级。
第4步——静电粉末喷涂
喷涂前,整个钢结构须进行表面处理:除油、磷化(或抛丸),以提高涂层附着力。静电粉末(powder coating)带电喷涂后均匀吸附在金属表面,再送入固化炉,通常在约 180–200°C 下固化成膜。
成品涂层厚度一般为 60–80 µm。与普通湿式喷漆相比,静电喷涂附着力更强、防腐蚀和抗冲击性能更好——适合高湿度、有化学品的工业环境。
常用标准颜色:室内工业电柜多用 RAL 7035(浅灰),户外电柜多用 RAL 7016 或 RAL 9005。颜色可按要求定制。
第5步——总装与质量检验
涂层干燥后,安装铰链、门锁、DIN导轨、安装板及配套附件,全部按装配图(assembly drawing)执行。
出厂质量检验包括:
- 外形尺寸:使用量具测量,与图纸比对。
- 涂层表面:目视并配合侧光检查,无气孔、无脱落。
- IP等级:检查密封条、开孔和电缆封堵板的密封性。
- 机械功能:门锁、铰链、柜门开关顺畅,无异响。
检验合格后方可包装出厂。CKV的电控柜外壳加工服务按订单完整执行以上5个步骤,并可同步加工配套钣金零件。
电控柜外壳的IP等级
不同安装环境需要不同的IP防护等级。有粉尘的厂房内电柜通常至少需要IP54;户外或直接受水柱冲击的区域需要IP65。IP等级取决于密封条质量、拼接处密封性以及电缆开孔的处理。建议在加工前参考IP等级选型文章,确定正确的等级。
常见问题(FAQ)
电控柜外壳生产需要多长时间?
生产周期取决于尺寸、数量和图纸复杂度。简单的单件订单通常 3–7 个工作日完成;大批量或IP等级要求较高的订单需要额外的喷涂和检验时间。发送图纸即可获取具体交期。
电控柜外壳用多厚的钢板合适?
常用厚度:中小型电柜 1.2–1.5 mm;重型工业电柜或户外电柜 1.5–2.0 mm。最终选择取决于柜体尺寸、柜内设备重量及结构要求。
静电喷涂耐用吗?
静电喷涂在附着力和防腐性能上优于湿式喷漆。高温固化后形成坚硬涂膜,耐冲击;只要表面处理工艺正确,长期使用不易脱落,正常条件下可多年无需维护。
在越南北宁按图定制电控柜外壳
CKV可完成从激光切割、折弯、焊接、静电喷涂到总装的全流程加工,按期交付、满足所需IP等级,服务北宁及北江一带(现已并入北宁省)工业园区客户。
- 微信(WeChat):+84 98 799 8866(可直接搜索手机号添加)
- Zalo / 电话:+84 98 799 8866
- 发送 DXF / DWG / PDF 图纸,即可获取报价。
Nguyen Van Sang —— Cơ Khí Việt 创始人兼销售总监,专注于机械加工解决方案咨询。拥有超过12年CNC加工、激光切割及金属焊接经验,长期服务于北宁省各工业园区的制造企业,亲自负责车间的技术管理与质量控